

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-10 Origen: Sitio


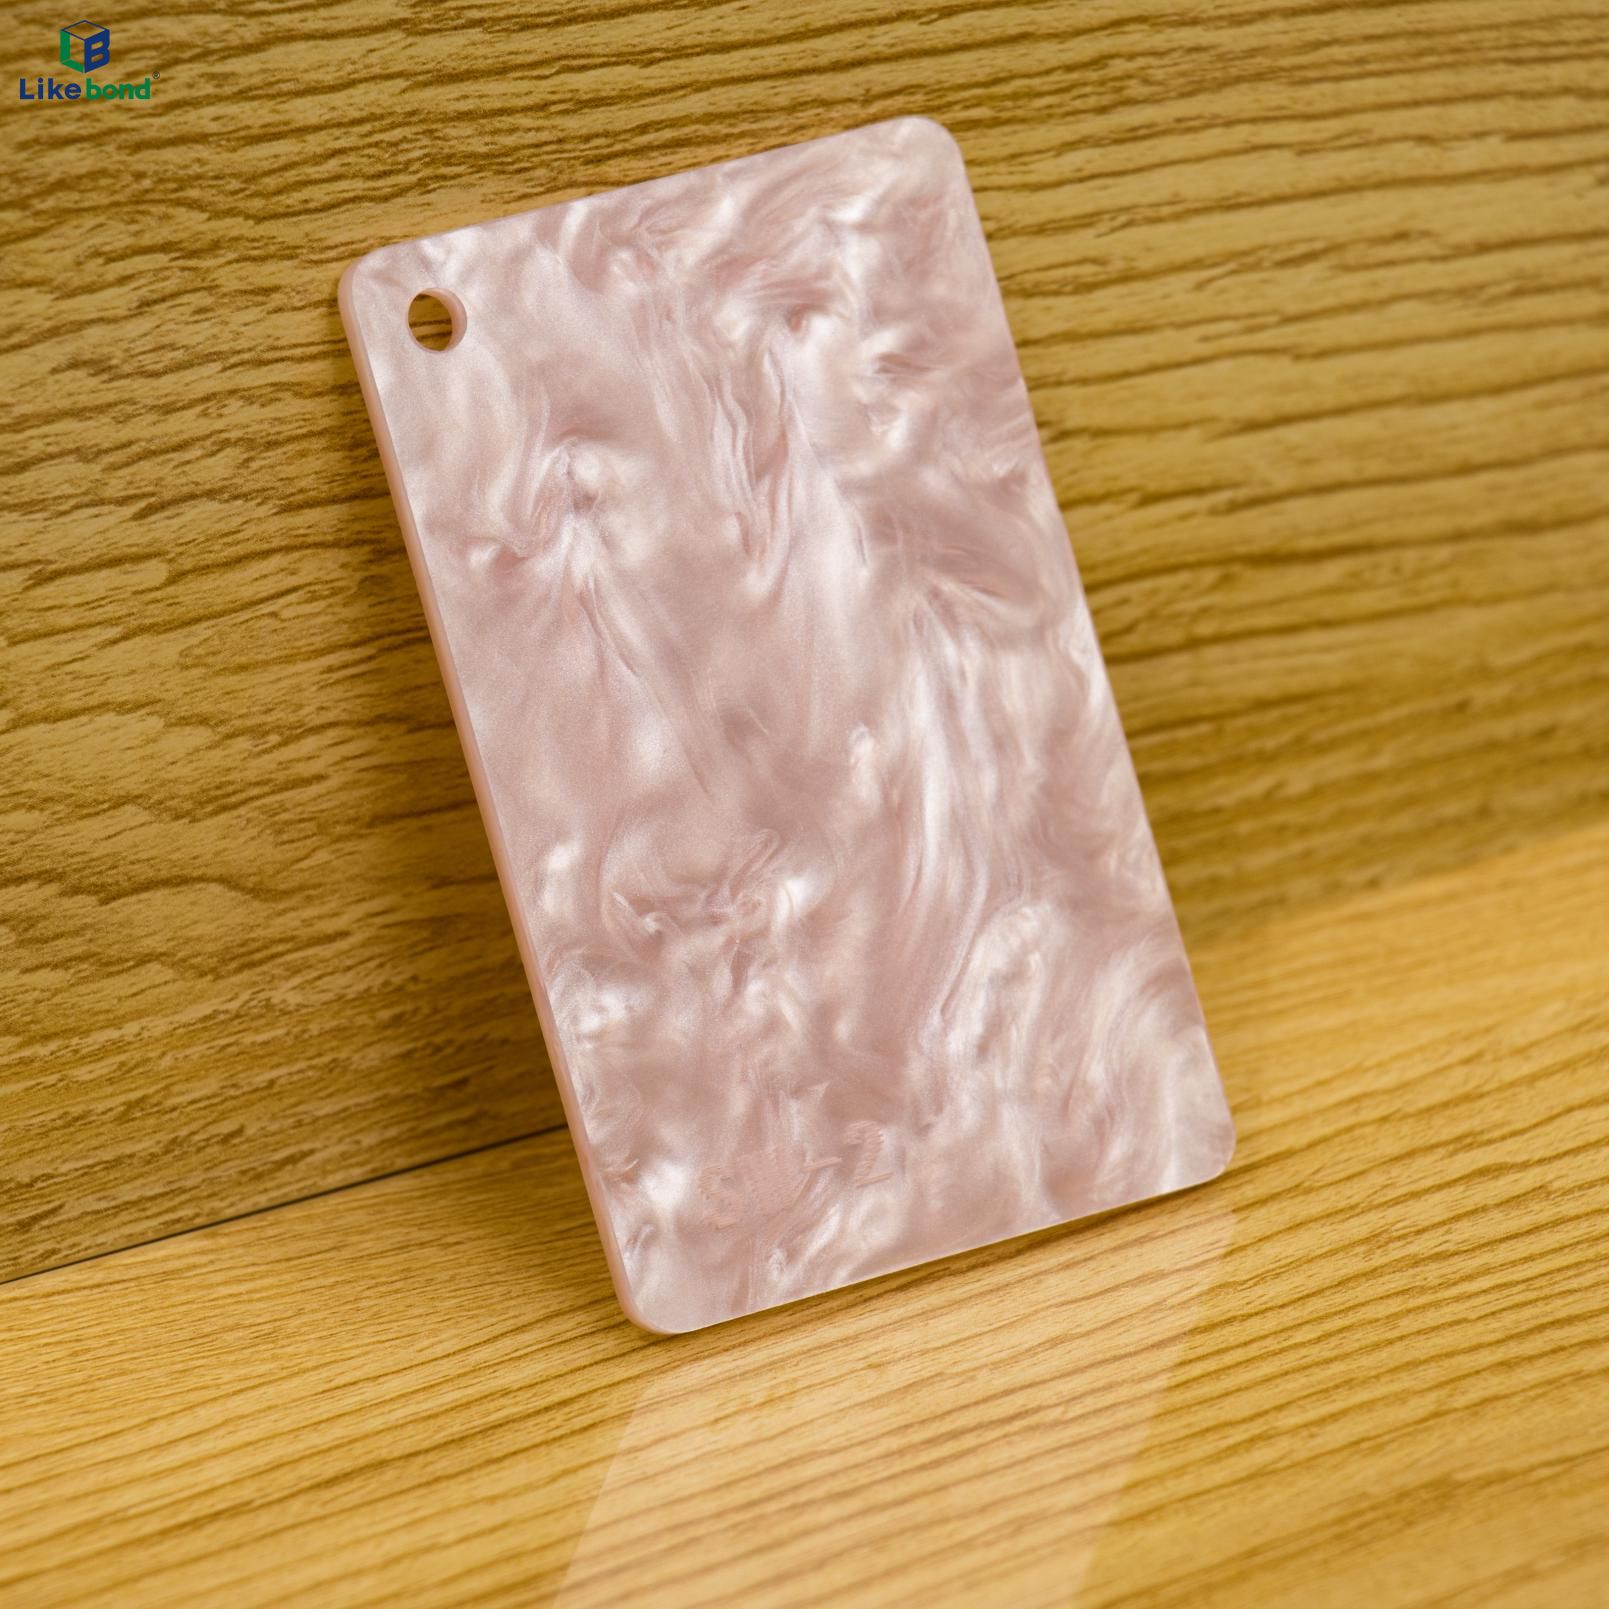
La fabricación personalizada conlleva grandes riesgos para cualquier negocio de fabricación. Invierte mucho tiempo y presupuesto en diseños complejos. Esto exige una previsibilidad material absoluta. No puede permitirse el lujo de dejar espacios en blanco arruinados cuando se acercan los plazos del proyecto. El acrílico sigue siendo un material industrial estándar para señalización y decoración. Sin embargo, lograr cortes y grabados esmerilados de calidad profesional en un Art Acrylic Sheet depende de varios factores distintos. La composición química, el tipo de láser y el control preciso de los parámetros dictan su éxito final. Si ignora estos elementos, invitará a bordes derretidos y superficies quemadas a su flujo de trabajo.
Describiremos exactamente cómo evaluar los tipos de materiales y la compatibilidad del hardware. Aprenderá a mitigar los riesgos de implementación antes de pasar un diseño personalizado a producción completa. También cubrimos parámetros de software óptimos y técnicas avanzadas de posprocesamiento. Estas estrategias probadas garantizan que sus piezas terminadas logren una estética impecable de calidad de museo en todo momento.
Sí, con advertencias: las láminas acrílicas artísticas son muy trabajables, pero el éxito requiere hacer coincidir el proceso de fabricación (fundido versus extruido) con el objetivo de diseño específico (grabado versus corte).
Combinación de equipos: los láseres de CO2 son el estándar de la industria para el acrílico; Los láseres de diodo enfrentan severas limitaciones con láminas transparentes, blancas y azules.
La preparación no es negociable: el uso de papel protector y asistencia de aire calibrado evita que la superficie se queme y se derritan los bordes.
El posprocesamiento dicta la calidad: los diseños multicapa requieren técnicas específicas de soldadura con solvente para evitar la formación de escarcha o burbujas en la pieza final.
Elegir el tipo de acrílico incorrecto conduce directamente a un desperdicio de inventario. Experimentará espacios en blanco arruinados y acabados de bordes deficientes si no combina bien el material. Los fabricantes deben seleccionar el material de referencia en función del resultado visual deseado. Dividimos el acrílico en dos categorías principales según cómo lo producen los fabricantes.
Los fabricantes crean acrílico extruido empujando plástico líquido a través de un molde. Este proceso continuo crea una lámina con un grano molecular distinto. Se funde a una temperatura notablemente más baja que su homólogo fundido. Cuando se corta este material con un láser, se obtienen bordes muy pulidos que parecen llamas. Básicamente, el rayo láser pule al fuego la línea de corte a medida que avanza.
Sin embargo, los materiales extruidos conllevan riesgos notables. Dejan un residuo gomoso y derretido cuando intentas grabarlos. El grabado carece de contraste y parece turbio. También resultan propensos a sufrir microfracturas si se perforan mecánicamente. Limpiar los bordes extruidos con solventes fuertes a menudo causa grietas inmediatas.
El acrílico fundido consiste en verter acrílico líquido entre dos placas de vidrio. Cura lentamente hasta alcanzar un estado sólido. Este proceso da como resultado una estructura molecular altamente uniforme sin un grano direccional. Produce un grabado limpio, de alto contraste y de color blanco helado. Esta marca blanca brillante la hace ideal para letreros con iluminación LED en los bordes o diseños personalizados muy detallados.
Las opciones de fundición presentan un costo ligeramente mayor. También requiere más potencia láser para cortar en comparación con las variantes extruidas. El borde cortado parece limpio pero carece del pulido natural similar al del vidrio que se ve en las láminas extruidas.
Comparación de materiales de láminas de acrílico artístico
| Característica | Acrílico fundido | Acrílico extruido |
|---|---|---|
| Fabricación | Vertido en moldes | Empujado a través de un dado |
| Resultado del grabado | Frosty, alto contraste (Excelente) | Claro, gomoso, derretido (pobre) |
| Innovador | Limpio, ligeramente mate | Muy pulido, similar al vidrio. |
| Tolerancia térmica | Alto punto de fusión | Punto de fusión bajo |
| Mejor caso de uso | Letreros iluminados en el borde, arte detallado | Piezas entrelazadas, cortes independientes |
No todas las cortadoras láser son capaces de procesar todos los colores. Debes evaluar tu hardware antes de comprar un Lámina acrílica personalizada . La longitud de onda de su láser dicta completamente con qué materiales puede interactuar.
Los láseres de CO2 representan el estándar de oro para la fabricación de acrílico. Operan a una longitud de onda de 10.640 nm. Los materiales acrílicos absorben perfectamente esta longitud de onda específica. Debido a esta alta tasa de absorción, las máquinas de CO2 pueden procesar todos los colores acrílicos. Cortan fácilmente paneles completamente transparentes y láminas espejadas.
Recomendamos encarecidamente la tecnología de CO2 para empresas comerciales. Ofrecen una producción escalable y repetible en diversas paletas de materiales. Obtendrá resultados consistentes independientemente de la densidad del pigmento.
Los láseres de diodo funcionan en el espectro de luz visible. Normalmente utilizan un haz de luz azul de 450 nm. Este hardware presenta graves limitaciones para los fabricantes. No pueden cortar ni grabar acrílico transparente, blanco o azul. El haz visible simplemente atraviesa completamente las láminas transparentes. Se refleja peligrosamente en los soportes de espejos. Necesita acrílicos opacos y oscuros para funcionar de forma segura con un sistema de diodos.
Error común: muchos principiantes compran espacios en blanco transparentes para un láser de diodo. Destruyen el material y corren el riesgo de dañar el módulo láser debido a la reflexión del rayo. Debes usar acrílico oscuro si confías en hardware de diodos.
Las enrutadores CNC ofrecen una alternativa no térmica. Utilizan brocas de metal giratorias para eliminar físicamente el material. Resultan mejores para acrílicos estructurales gruesos donde se debe evitar por completo el estrés térmico. La fusión nunca es un problema con un enrutador. Sin embargo, la broca deja un borde mecanizado mate. Este borde requiere un pulido posterior para restaurar la claridad óptica.
Debe abordar los puntos de falla más comunes antes de presionar el botón de inicio. El derretimiento de los bordes, las llamaradas y las manchas de humo arruinan el material costoso. Una preparación adecuada mitiga estos riesgos por completo.
Las hojas en bruto llegan con una película protectora. Siempre debe reemplazar la película plástica de enmascaramiento antes de aplicar láser. El enmascaramiento de plástico se derrite debajo de la viga. Se fusiona directamente con la chapa y arruina el acabado superficial. Debes despegarlo y aplicar una cinta adhesiva de papel de adherencia media. El enmascaramiento de papel protege la superficie impecable de los residuos de humo pegajosos durante la quema.
Los controles de su software dictan la calidad final de la pieza. Debe ajustar la velocidad y la potencia según el tipo de operación.
Parámetros de corte: utilice baja velocidad y alta potencia. Es necesario que el haz penetre completamente a través del material. En este caso, la asistencia de aire a alta presión es absolutamente obligatoria. El aire limpia el material vaporizado (llamado corte) fuera de la zanja. Previene peligrosas llamaradas y riesgos de incendio.
Parámetros de grabado: utilice alta velocidad y baja potencia. Sólo desea realizar una ligera ablación de la superficie superior. Apague su Air Assist o cámbielo a ultra bajo. La alta presión del aire causa graves problemas durante el grabado. Empuja los restos vaporizados hacia la textura grabada, lo que enturbia el acabado escarchado.
Los materiales gruesos requieren técnicas de enfoque especiales. Para hojas de más de 3 mm (1/8 de pulgada), los ajustes de enfoque se vuelven críticos. Debe hundir el foco láser ligeramente por debajo de la superficie del material. Centrarse hasta la mitad de la hoja garantiza un perfil de borde más recto y menos biselado. El haz mantiene una forma de reloj de arena más ajustada a través del núcleo del plástico.
La estrategia de ejecución cambia por completo una vez que las piezas salen del lecho láser. Debe realizar la transición de los componentes cortados a un producto profesional terminado. Las malas técnicas de ensamblaje arruinan fácilmente las piezas bellamente cortadas.
El arte multicapa requiere una adhesión perfecta. Debes evitar a toda costa los superpegamentos estándar (pegamentos de cianoacrilato). Estos pegamentos liberan mucho gas a medida que curan. Esta liberación de gases provoca 'agrietamientos' en los bordes acrílicos. El agrietamiento se manifiesta como cientos de pequeñas microfisuras y una fea capa blanca.
En su lugar, utilice cementos acrílicos de acción capilar como Weld-On 3 o 4. Estos disolventes no actúan como el pegamento tradicional. De hecho, funden las moléculas de plástico para formar una soldadura permanente. El disolvente se administra mediante aplicadores con punta de aguja ultrafina. El líquido fino se absorbe instantáneamente en las costuras ajustadas, lo que garantiza una adhesión perfecta y sin burbujas.
Los bordes en bruto a veces requieren mejoras. Tienes dos caminos principales para restaurar la claridad.
Pulido con llama: un paso rápido con un soplete de hidrógeno y oxígeno restaura instantáneamente la claridad similar al vidrio en los bordes lijados. Es increíblemente rápido. Sin embargo, introduce una tensión térmica masiva en el plástico. No utilice disolventes químicos inmediatamente después del pulido con llama, o la pieza se romperá instantáneamente.
Pulido mecánico: consiste en un lijado progresivo seguido de un pulido con ruedas. Se utiliza un compuesto de pulido especializado en una rueda de algodón. Proporciona el acabado de calidad museística más seguro y profesional. Introduce tensión térmica cero en la pieza.
Su estrategia de adquisiciones impacta su eficiencia de producción. Debe evaluar cuidadosamente a los proveedores al adquirir materias primas para tiradas comerciales. Comprender la lógica de preselección protege sus márgenes de beneficio.
La fabricación de acrílico implica variaciones naturales. El acrílico fundido generalmente presenta una variación de espesor más amplia que los tipos extruidos. Es posible que veas una desviación de hasta +/- 10 % en un solo lote. Debe tener en cuenta esta tolerancia en su software CAD. Si diseña juntas o pestañas entrelazadas, mida la hoja física real con calibradores digitales antes de enviar el archivo al láser.
Los diseños personalizados a menudo requieren una producción escalable. Para líneas de productos en curso, debe verificar las garantías de los proveedores. Pregunte si garantizan la combinación de colores en diferentes lotes de fabricación. Un rosa neón pedido en enero debe coincidir con el rosa neón pedido en julio. Los lotes de colores inconsistentes arruinan la continuidad de la línea de productos.
El tiempo es igual a dinero en los talleres de fabricación. Priorice a los proveedores que envían material con papel protector en ambos lados. Los fabricantes suelen etiquetar estas opciones como 'listas para láser'. Si bien pueden costar un poco más por adelantado, ahorran enormes costos de mano de obra en la fase de preparación. Evita pelar plástico manualmente y enrollar su propia cinta de papel en cientos de espacios en blanco.
Las láminas acrílicas artísticas siguen siendo muy adaptables para diseños personalizados, siempre que aplique la estricta distinción entre fundición (para grabado) y extruido (para corte) en la planificación de su proyecto.
Los fabricantes deben auditar rigurosamente las capacidades de sus equipos. Asegúrese de saber si utiliza un sistema de CO2 o de diodo antes de comprar el inventario.
Obtenga acrílico fundido enmascarado con papel de alta calidad para sus fases iniciales de prueba para eliminar el trabajo de preparación.
Ejecute una matriz de prueba de materiales completa. Grabe una red de velocidad y energía para fijar parámetros exactos antes de comprometerse con una producción completa y costosa.
R: Sí. El acrílico esmerilado corta suavemente como el acrílico transparente estándar. El acrílico espejado requiere un enfoque específico. Debes cortar las hojas espejadas boca abajo. Esto significa que primero debe grabar a través del respaldo protector gris. Cortar boca abajo evita que el rayo láser activo se refleje en el espejo, regrese al cabezal del láser y destruya su costosa lente focal.
R: Esto depende completamente de la potencia específica de su tubo láser. Un láser de CO2 de 40 W puede cortar cómodamente acrílico de 1/4' (6 mm) a baja velocidad. Mientras tanto, un sistema comercial de 100 W o más puede cortar sin esfuerzo material de 1/2' (12 mm) o más grueso en una sola pasada limpia sin que se derritan los bordes.
R: El corte de acrílico (PMMA) produce vapores, principalmente vapor de MMA. Estos vapores tienen un olor fuerte y actúan como irritantes respiratorios muy notorios. Si bien no es tan tóxico como cortar PVC (que emite cloro gaseoso letal y literalmente oxida el interior de la máquina), se requiere estrictamente una ventilación en línea adecuada y sistemas de escape externos para garantizar el cumplimiento seguro de OSHA.


