

Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-11-11 Pinagmulan: Site


Kapag ang acrylic sheet ay pinutol sa mga panel o pasadyang mga bahagi, ang mga natapos na gilid ay hindi palaging mukhang kasinglinaw ng orihinal na ibabaw. Maaaring mag-iwan ng magaspang na marka ang pagputol ng lagari, ang pagruruta ng CNC ay maaaring lumikha ng maliliit na tagaytay, at ang pagputol ng laser ay maaaring makagawa ng hindi pantay na mga gilid kung hindi angkop ang mga setting ng pagproseso.
Ang mga di-kasakdalan na ito ay partikular na kapansin-pansin sa mga transparent na produkto. Ang isang panel ay maaaring mukhang malinaw mula sa harap ngunit may maulap o nagyelo na mga gilid na nakakaapekto sa hitsura ng natapos na pagpupulong.
Nakakatulong ang Edge polishing na malutas ang problemang ito. Sa pamamagitan ng pag-alis ng mga cutting mark at pagpapakinis sa nakalantad na ibabaw, ang mga fabricator ay maaaring mapabuti ang transparency ng gilid at makamit ang isang mas malinis na pagtatapos.
Gayunpaman, ang buli ay hindi lamang isang pangwakas na hakbang sa kosmetiko. Naaapektuhan din ng pamamaraan ang katumpakan ng dimensyon, kahulugan ng sulok, kalidad ng pagpupulong, at ang panganib ng pag-crack na nauugnay sa stress. Ang pagpili ng tamang proseso ay depende sa uri ng acrylic, hugis ng bahagi, kapal, at nilalayon na aplikasyon.
Ipinapaliwanag ng gabay na ito kung bakit nagiging maulap ang mga gilid ng acrylic, inihahambing ang mga karaniwang paraan ng pagpapakintab, at binabalangkas ang mga praktikal na hakbang para makamit ang c
tuloy-tuloy na mga resulta sa komersyal na katha.
Hitsura ng Gilid: Ang mga marka ng pagputol at mga iregularidad sa ibabaw ay nagkakalat ng liwanag, na ginagawang puti o maulap ang mga transparent na gilid ng acrylic. Ang wastong pagtatapos ay binabawasan ang epekto na ito.
Iba't ibang Paraan ng Pag-polish: Gumagana nang maayos ang pag-polish ng brilyante para sa mga tuwid na gilid, ang pag-polish ng apoy ay maaaring tapusin ang mga angkop na kurba, at ang mekanikal na buffing ay nag-aalok ng flexibility para sa mga custom na hugis.
Mga Pagkakaiba sa Materyal: Ang cast at extruded na acrylic ay may iba't ibang katangian ng machining. Ang mga kondisyon ng pagputol at mga pamamaraan ng buli ay dapat na iakma nang naaayon.
Pamamahala ng Stress: Ang sobrang init ng machining at hindi wastong pag-polish ay maaaring mag-ambag sa crazing. Ang pagtatapos ng gilid ay dapat isama sa angkop na paghawak ng materyal at mga pamamaraan sa pag-alis ng stress.
Mga Kinakailangan sa Application: Ang mga retail display, iluminated sign, protective cover, at architectural na bahagi ay maaaring mangailangan ng iba't ibang edge finish.
Kilala ang acrylic sheet sa transparency nito, ngunit maaaring baguhin ng pagputol ang hitsura ng mga nakalantad na gilid nito.
Karaniwang nagmumula ang problema sa kondisyon ng ibabaw ng hiwa sa halip na pagkawala ng transparency sa buong sheet.
Kapag ang isang talim ng lagari o CNC router ay pumutol sa acrylic, inaalis ng tool ang materyal sa pamamagitan ng mekanikal na paggugupit. Kung ang blade ay mapurol, ang feed rate ay hindi angkop, o ang workpiece ay hindi maayos na suportado, ang hiwa ay maaaring maglaman ng mga gasgas, chips, at hindi pantay na marka ng tool.
Ang pagputol ng laser ay lumilikha ng ibang uri ng gilid. Ang materyal ay pinainit at inalis sa daanan ng pagputol. Depende sa grado ng sheet at mga setting ng laser, ang resultang gilid ay maaaring makinis at makintab o nagpapakita ng mga nakikitang ripples at hindi pantay.
Ang mga iregularidad sa ibabaw na ito ay nakakaapekto sa kung paano nakikipag-ugnayan ang liwanag sa gilid.
Ang isang magaspang na ibabaw ay nagkakalat ng papasok na liwanag sa maraming direksyon sa halip na payagan itong dumaan sa mas pare-parehong paraan. Ito ang dahilan kung bakit ang isang hindi natapos na gilid ng acrylic ay maaaring magmukhang gatas kahit na ang pangunahing ibabaw ay nananatiling transparent.
Ang pagkakaiba sa pagitan ng isang magaspang na gilid at isang pinakintab na gilid ay higit na nauugnay sa light scattering.
Kapag ang liwanag ay umabot sa isang hindi pantay na ibabaw ng acrylic, ang maliliit na tagaytay at mga gasgas ay nagbabago sa direksyon ng sinasalamin at ipinadalang liwanag. Ang resulta ay hindi gaanong pare-pareho ang hitsura.
Binabawasan ng polishing ang mga iregularidad na ito sa pamamagitan ng pag-alis o pag-level ng nasirang layer sa ibabaw. Kapag ang gilid ay naging mas makinis, ang liwanag ay maaaring dumaan na may mas kaunting hindi gustong pagkalat.
Ang pagpapabuti ay lalo na kapansin-pansin sa malinaw na mga bahagi ng acrylic na ginagamit para sa mga display case, transparent na suporta, at mga produktong may ilaw.
Para sa mga proyekto kung saan mahalaga ang hitsura, pagpili ng angkop Ang Acrylic Sheet ay ang unang hakbang lamang. Ang mga proseso ng pagputol at pagtatapos ay kailangan ding tumugma sa mga panghuling visual na kinakailangan.
Ang pagtatapos ng gilid ay partikular na mahalaga sa mga karatula na may ilaw sa gilid at mga application ng light guide.
Sa mga produktong ito, ang mga LED ay nakaposisyon malapit sa gilid ng isang acrylic panel upang ipasok ang liwanag sa materyal. Ang liwanag pagkatapos ay naglalakbay sa panel at ipinamamahagi ayon sa ibabaw na paggamot at optical na disenyo.
Ang isang magaspang o hindi magandang natapos na gilid ng pag-input ay maaaring mabawasan ang kahusayan ng pagkakabit ng liwanag at lumikha ng hindi pantay na pag-iilaw malapit sa perimeter.
Ang isang makinis, maayos na inihanda na gilid ay maaaring mapabuti ang pagkakapare-pareho ng liwanag na pumapasok sa panel. Gayunpaman, ang panghuling pag-iilaw ay nakasalalay din sa pagpoposisyon ng LED, geometry ng panel, mga pattern sa ibabaw, at disenyo ng diffuser.
Para sa kadahilanang ito, dapat suriin ng mga fabricator ang kumpletong sistema ng pag-iilaw sa halip na ituring ang edge polishing bilang ang tanging salik na nakakaapekto sa liwanag.
Ang pagkakaiba ay nakikita, ngunit ito rin ay nakakaapekto sa kung paano ang tapos na bahagi ay hinahawakan at binuo.
Ang isang hindi natapos na saw-cut na gilid ay kadalasang mukhang nagyelo o hindi pantay. Depende sa proseso ng pagputol, maaari itong maglaman ng mga nakikitang gasgas, maliliit na chips, at magaspang na marka ng tool.
Ang pinakintab na gilid ay may mas makinis na ibabaw at mas pare-parehong hitsura. Ang transparent na acrylic ay maaaring makamit ang isang makintab, tulad ng salamin na pagtatapos kapag ang materyal at proseso ng buli ay angkop.
Ito ay mahalaga para sa mga produkto kung saan ang mga gilid ay nananatiling nakalantad, tulad ng mga transparent na display stand, mga lalagyan ng alahas, pampalamuti na kasangkapan, at mga proteksiyon na takip.
Ang mga hiwa na gilid ay maaaring maglaman ng matutulis na sulok at maliliit na burr. Ang pag-alis ng mga depektong ito ay ginagawang mas madaling hawakan ang mga bahagi sa panahon ng pagpupulong at binabawasan ang panganib ng hindi sinasadyang pagkaputol.
Mahalaga rin ang paghahanda sa gilid kapag ang dalawang bahagi ng acrylic ay kailangang pagsamahin. Ang isang tuwid, malinis na ibabaw ng isinangkot ay nakakatulong na lumikha ng isang mas pare-parehong joint.
Gayunpaman, ang buli lamang ay hindi ginagarantiyahan ang isang malakas na bono. Dapat ding isaalang-alang ang joint fit, adhesive compatibility, material stress, at bonding conditions.
Ang machining ay maaaring mag-iwan ng natitirang stress sa paligid ng cut area. Ang mga gasgas at matutulis na bingaw ay maaari ding kumilos bilang mga punto ng konsentrasyon ng stress.
Kapag ang acrylic ay nalantad sa mga hindi tugmang solvent, mga ahente sa paglilinis, o mga kemikal na nagbubuklod, ang mga lugar na ito na may stress ay maaaring magkaroon ng mga pinong bitak na kilala bilang crazing.
Ang wastong paggupit at paghahanda sa gilid ay maaaring mabawasan ang ilang mga depekto sa ibabaw, ngunit ang buli ay hindi nag-aalis ng lahat ng panloob na stress o gumagawa ng acrylic na lumalaban sa bawat kemikal.
Para sa mga kritikal na bonded na bahagi, dapat isaalang-alang ng mga fabricator kung kinakailangan ang pagsusubo. Ang naaangkop na ikot ng stress-relief ay depende sa grado ng materyal, kapal, at kasaysayan ng pagproseso.
Mayroong tatlong karaniwang ginagamit na mga diskarte: flame polishing, diamond edge polishing, at mechanical sanding at buffing.
Ang bawat isa ay may iba't ibang papel sa produksyon.
Ang flame polishing ay gumagamit ng kinokontrol na init upang mapahina ang panlabas na layer ng acrylic. Pagkatapos ay nakakatulong ang pag-igting sa ibabaw na pakinisin ang pinainit na lugar, na gumagawa ng makintab na hitsura pagkatapos ng paglamig.
Ang pamamaraang ito ay maaaring maging kapaki-pakinabang para sa angkop na mga hubog na gilid, panloob na mga cutout, at mga hugis na mahirap iproseso gamit ang straight-edge na kagamitan sa pag-polish.
Gayunpaman, ang pag-polish ng apoy ay nangangailangan ng mga may karanasang operator at angkop na mga kontrol sa proseso.
Ang sobrang init ay maaaring magdulot ng mga bula, pagkawalan ng kulay, pagpapapangit, at karagdagang panloob na stress. Ang mga matatalim na sulok ay maaari ding maging bilugan kung ang apoy ay hindi nakokontrol ng maayos.
Kaya dapat piliin ang flame polishing ayon sa acrylic grade, component geometry, at mga kasunod na kinakailangan sa pagpupulong.
Para sa mga bahagi na magiging solvent bonded, maaaring kailanganin ang karagdagang pamamahala ng stress bago mag-assemble.
Gumagamit ang pag-polish ng brilyante ng precision cutting tool upang alisin ang isang manipis na layer ng acrylic mula sa gilid.
Ang proseso ay gumagawa ng makinis, pare-parehong ibabaw at partikular na angkop para sa mga tuwid na gilid at bevel.
Ito ay karaniwang ginagamit kapag ang mga fabricator ay nangangailangan ng pare-parehong mga resulta sa mga paulit-ulit na bahagi.
Ang isa pang bentahe ay ang dimensional na kontrol. Kung ikukumpara sa manu-manong pag-polish, ang wastong na-configure na kagamitan sa brilyante ay maaaring mapanatili ang mas pare-parehong edge geometry sa mga production batch.
Gayunpaman, hindi gaanong angkop ang pag-polish ng brilyante para sa mga kumplikadong panloob na kurba at hindi regular na mga three-dimensional na profile.
Ang kalidad ng resulta ay nakasalalay pa rin sa kondisyon ng tool, mga setting ng makina, katatagan ng sheet, at tamang paghahanda ng materyal.
Ang mekanikal na buli ay kadalasang ginagamit para sa mga sangkap na hindi madaling maproseso gamit ang tuwid na gilid na kagamitan.
Ang proseso ay karaniwang nagsisimula sa sanding upang alisin ang mas malalim na mga marka ng tool. Ang mga mas pinong abrasive ay unti-unting ginagamit upang mabawasan ang mga gasgas bago ang huling yugto ng buffing.
Ang isang rotary cloth wheel at angkop na polishing compound ay maaaring mag-restore ng makintab na finish sa mga inihandang acrylic surface.
Ang pamamaraang ito ay kapaki-pakinabang para sa mga curved na bahagi, makapal na mga bloke ng acrylic, mga custom na bahagi ng kasangkapan, at maliliit na produksyon.
Ang pangunahing hamon ay ang pagpapanatili ng pare-parehong presyon at pag-iwas sa sobrang frictional heat.
Kung masyadong madiin ang operator o gumagana sa isang lugar nang masyadong mahaba, ang materyal ay maaaring lumambot at magkaroon ng mga smear o hindi pantay na gloss.
Ang cast at extruded acrylic ay parehong PMMA na materyales, ngunit ang kanilang mga proseso sa pagmamanupaktura ay lumilikha ng iba't ibang katangian ng pagpoproseso.
Dapat isaalang-alang ang mga pagkakaibang ito bago pumili ng paraan ng buli.
Ang extruded acrylic ay ginawa sa pamamagitan ng pagtulak ng tinunaw na materyal sa pamamagitan ng isang bumubuo ng die at pagkontrol sa kapal nito sa pamamagitan ng downstream processing.
Ang pagkakapare-pareho ng kapal nito ay maaaring maging kapaki-pakinabang para sa mga proyektong kinasasangkutan ng mga paulit-ulit na bahagi at mga nakapirming dimensyon.
Sa panahon ng paggupit at pagpapakintab, gayunpaman, mahalaga ang pamamahala ng init. Ang labis na alitan ay maaaring lumambot sa materyal at maging sanhi nito na dumikit sa mga tool sa paggupit o makagawa ng hindi pantay na mga gilid.
Nangangailangan din ng maingat na kontrol ang pag-polish ng apoy dahil maaaring mabilis na lumambot ang materyal sa ilalim ng lokal na init.
Para sa gawaing produksyon, ang angkop na mga kondisyon ng pagputol at pare-parehong paghahanda sa gilid ay nakakatulong na mabawasan ang mga problemang ito.
Ang cast acrylic ay ginawa sa pamamagitan ng polimerisasyon sa mga hulma. Ito ay karaniwang may mas mataas na molekular na timbang kaysa sa extruded na acrylic at karaniwang pinipili para sa mga aplikasyon na kinasasangkutan ng detalyadong machining at fabrication.
Maaari itong magbigay ng mahusay na mga katangian ng machining kapag naproseso na may angkop na mga tool at kondisyon ng feed.
Ang cast acrylic ay madalas na isinasaalang-alang para sa mas makapal na mga bahagi, mga nakaukit na bahagi, at mga aplikasyon kung saan ang tapos na hitsura ay mahalaga.
Gayunpaman, ang cast acrylic ay nangangailangan pa rin ng wastong pamamahala ng init. Maaari rin itong bumuo ng machining stress o mga depekto sa ibabaw kung ang mga tool ay mapurol o ang mga kondisyon sa pagproseso ay hindi angkop.
Ang desisyon ay dapat na nakabatay sa natapos na bahagi sa halip na ipagpalagay na ang isang materyal ay palaging mas mahusay.
Para sa Paulit-ulit na Mga Bahagi ng Flat: Maaaring angkop ang extruded na acrylic kung saan prayoridad ang pagkakapare-pareho ng kapal at kahusayan sa produksyon.
Para sa Detalyadong Machining: Maaaring mas mainam ang cast acrylic kapag ang disenyo ay nangangailangan ng mga partikular na katangian ng machining o pag-ukit.
Para sa Optical Applications: Suriin ang aktwal na grado ng sheet, kondisyon ng ibabaw, kapal, at resulta ng pag-polish gamit ang mga sample.
Ang aming Ang transparent na acrylic sheet ay isang opsyon para sa mga proyekto kung saan mahalaga ang transparency at pagiging angkop sa pagproseso.
Magsisimula ang pare-parehong proseso ng pagtatapos bago gamitin ang buli na gulong. Ang mga malalim na marka ng lagari ay hindi maalis nang mahusay sa pamamagitan ng pag-buff lamang.
Siyasatin ang bahagi at tukuyin ang mga gasgas, chips, hindi pantay na seksyon, at burr.
Kung ang gilid ay naglalaman ng malalaking marka ng paggupit, gumamit ng angkop na mga paraan ng pag-trim o pag-scrape upang alisin ang nasirang materyal.
Ang layunin ay lumikha ng isang tuwid at pantay na ibabaw bago lumipat sa mas pinong mga operasyon sa pagtatapos.
Panatilihing protektado ang ibabaw ng pangunahing sheet habang hinahawakan upang maiwasan ang mga karagdagang gasgas.
Kapag kinakailangan ang mekanikal na buli, magsimula sa isang nakasasakit na angkop para sa kondisyon ng gilid.
Ang mga magaspang na abrasive ay nag-aalis ng mas malalalim na marka, habang ang mga mas pinong grado ay nakakabawas sa mga gasgas na iniwan ng mga naunang yugto.
Gumamit ng matatag at patag na backing block kapag nagtatrabaho sa mga tuwid na gilid. Nakakatulong ito na mapanatili ang orihinal na geometry ng gilid at pinipigilan ang mga bilugan na sulok.
Maaaring angkop ang wet sanding para sa ilang partikular na grado at proseso ng acrylic. Kung ginamit, tiyaking ligtas na pinangangasiwaan ang workpiece at mga kagamitan sa paligid at ang kahalumigmigan ay naalis bago i-bonding o iproseso pa.
Kapag ang gilid ay naihanda nang maayos, piliin ang panghuling paraan ng buli.
Maaaring iproseso ang mga tuwid na gilid gamit ang kagamitan sa pag-polish ng brilyante. Ang mga angkop na curve ay maaaring tapusin sa pamamagitan ng kontroladong flame polishing, habang ang mga kumplikadong hugis ay maaaring mangailangan ng mechanical buffing.
Gumamit ng mga polishing compound na idinisenyo para sa acrylic at sundin ang mga rekomendasyon ng tagagawa ng kagamitan.
Ang layunin ay upang makamit ang kinakailangang hitsura sa ibabaw nang walang labis na pag-init o distorting ang bahagi.
Pagkatapos ng buli, alisin ang compound residue gamit ang isang panlinis na inaprubahan para sa acrylic.
Gumamit ng malinis, malambot na microfiber na tela at iwasan ang mga agresibong solvent o hindi angkop na panlinis ng salamin sa bahay.
Siyasatin ang gilid sa ilalim ng pare-parehong pag-iilaw. Suriin kung may natitirang mga gasgas, manipis na ulap, hindi pantay na pagkintab, mga bilugan na sulok, at nakikitang mga bitak.
Para sa paulit-ulit na produksyon, panatilihin ang isang aprubadong sample bilang reference para sa mga susunod na batch.
Kung ang natapos na bahagi ay ibubuklod sa solvent na semento o ibang kemikal na pandikit, suriin ang mga rekomendasyong pampawala ng stress ng supplier ng materyal.
Maaaring angkop ang pagsusubo para sa mga bahagi na may makabuluhang pagmachining o pagbubuo ng stress.
Ang temperatura, oras ng paghawak, at pamamaraan ng paglamig ay dapat na nakabatay sa grado at kapal ng acrylic. Ang isang pangkalahatang iskedyul ng pag-init ay hindi dapat ilapat sa bawat bahagi.
Kahit na may angkop na kagamitan, ang mga maliliit na pagbabago sa mga kondisyon ng pagproseso ay maaaring makaapekto sa huling resulta.
Ito ay karaniwang nagpapahiwatig na ang gilid ay naglalaman pa rin ng mga gasgas o hindi pantay na marka sa ibabaw.
Ang paunang kalidad ng pagputol ay maaaring hindi maganda, o ang mga yugto ng sanding ay maaaring hindi ganap na naalis ang mga nakaraang nakasasakit na marka.
Suriin ang proseso ng paghahanda bago taasan ang presyon ng buli.
Ang mga alon ay maaaring magresulta mula sa hindi pantay na mga rate ng feed, hindi pantay na manual pressure, panginginig ng boses ng makina, o sobrang lokal na pag-init.
Suriin ang katatagan ng workpiece at ang kondisyon ng kagamitan sa buli.
Para sa malalaking pagpapatakbo ng produksyon, maaaring makatulong ang awtomatikong pagpoproseso na pahusayin ang repeatability.
Karaniwang nangyayari ang pahid kapag ang alitan ay nagdudulot ng labis na init.
Ito ay maaaring mangyari sa panahon ng buffing o machining kapag ang bilis ng tool, pressure, o feed rate ay hindi angkop.
Bawasan ang pag-iipon ng init at suriin kung ang polishing compound at kagamitan ay angkop para sa materyal.
Maaaring lumitaw ang pagkahumaling kapag ang natitirang stress ay nakikipag-ugnayan sa isang hindi tugmang kemikal o ahente ng pagbubuklod.
Maaari rin itong nauugnay sa hindi magandang kondisyon ng pagputol, hindi angkop na pagsusubo, o labis na mekanikal na stress.
Huwag ipagpalagay na ang isang makintab na gilid ay awtomatikong libre mula sa panloob na diin. Para sa mga nakagapos na bahagi, ang paghahanda ng materyal at pagkakatugma ng malagkit ay kailangang suriin nang magkasama.
Ang labis na buli ay maaaring mag-alis ng mas maraming materyal kaysa sa inilaan, lalo na sa paligid ng manipis na mga gilid at matutulis na sulok.
Gumamit ng kinokontrol na presyon at naaangkop na mga fixture upang mapanatili ang mga orihinal na sukat.
Ang visual na inspeksyon ay isang kapaki-pakinabang na panimulang punto, ngunit ang komersyal na produksyon ay maaaring mangailangan ng mas pare-parehong pamantayan sa pagtanggap.
Siyasatin ang gilid sa ilalim ng kontroladong ilaw.
Maghanap ng mga maulap na lugar, nakikitang mga gasgas, mga marka ng buli, at hindi pantay na pagkislap.
Para sa mga transparent na bahagi, ang pagtingin sa gilid laban sa isang pare-parehong background ay maaaring gawing mas madaling matukoy ang mga depekto.
Sukatin ang natapos na bahagi laban sa pagguhit.
Kumpirmahin na ang buli ay hindi labis na nagbago sa lapad, kapal, tapyas, o hugis ng sulok.
Ito ay partikular na mahalaga para sa mga bahagi na dapat magkasya sa mga frame o kumonekta sa iba pang mga bahagi ng acrylic.
Siyasatin ang mga gilid at kalapit na ibabaw para sa mga pinong bitak o crazing.
Para sa mga kritikal na aplikasyon, maaaring kailanganin ang karagdagang pagsubok upang suriin ang natitirang stress at pagkakatugma sa kemikal.
Ang paraan ng inspeksyon ay dapat tumugma sa nilalayon na paggamit ng produkto at mga kinakailangan sa kalidad.
Bago simulan ang mass production, sumang-ayon sa isang katanggap-tanggap na hitsura sa gilid kasama ang bumibili o engineer ng proyekto.
Makakatulong ang isang pisikal na sample na tukuyin ang kinakailangang kalinawan, pagtakpan, mga sukat, at mga pinahihintulutang imperpeksyon.
Binabawasan nito ang mga hindi pagkakasundo kapag maraming production batch ang kasangkot.
Ang kinakailangang tapusin ay depende sa kung paano gagamitin ang bahagi ng acrylic.
Mga Retail Display Case: Ang mga transparent na display case ay kadalasang nangangailangan ng makinis at makintab na mga gilid dahil ang mga joint ay nananatiling nakikita ng mga customer. Maaaring angkop ang brilyante buli at karagdagang buffing depende sa disenyo.
Iluminated Signage: Maaaring makaapekto ang kalidad ng gilid kung paano pumapasok ang liwanag sa isang acrylic panel. Ang input edge ay dapat ihanda ayon sa LED arrangement at optical design.
Mga Bahagi ng Arkitektural: Ang mga partisyon at mga panel na pampalamuti ay maaaring mangailangan ng malinis na mga gilid para sa hitsura, ligtas na paghawak, at tumpak na pag-install.
Acrylic Furniture: Maaaring kailanganin ng makapal na panel at custom-shaped na mga bahagi ang kumbinasyon ng machining, sanding, at mechanical buffing.
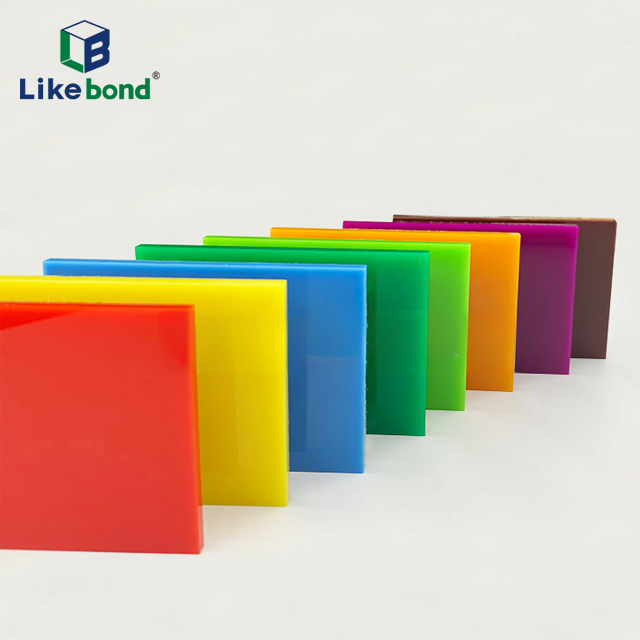
Mga Dekorasyon na Produktong Acrylic: Ang mga may kulay at may pattern na mga sheet ay nangangailangan ng pansin sa parehong nakikitang ibabaw at nakalantad na mga gilid. Ang napiling proseso ng pagtatapos ay dapat mapanatili ang nilalayon na kulay at pandekorasyon na hitsura.
Para sa mga proyektong nangangailangan ng mga partikular na visual effect, ang aming Ang hanay ng kulay ng acrylic sheet ay may kasamang iba't ibang mga pagpipilian sa kulay at pandekorasyon.
Ang huling hitsura ng gilid ay bahagyang nakasalalay sa kondisyon ng orihinal na sheet.
Ang mga pagkakaiba-iba sa kapal, kondisyon ng ibabaw, komposisyon ng materyal, at mga panloob na depekto ay maaaring makaapekto sa pagkakapare-pareho ng machining.
Ang isang sheet na may hindi pantay na ibabaw o hindi pare-pareho ang mga sukat ay maaaring mangailangan ng karagdagang paghahanda bago ito malikha nang tumpak.
Para sa mga transparent na produkto, ang mga panloob na bula, inklusyon, at iba pang nakikitang mga depekto ay maaari ring makaapekto sa tapos na hitsura. Ang pagpapakintab sa gilid ay hindi makapagtatama ng mga depekto sa loob ng sheet.
Ito ang dahilan kung bakit dapat suriin ng mga mamimili ang kalidad ng hilaw na materyal bago simulan ang malalaking pagpapatakbo ng produksyon.
Consistency ng Kapal: Ang mga dimensyon ng stable na sheet ay tumutulong sa mga fabricator na mapanatili ang tumpak na pagputol at pagpapahintulot sa pagpupulong.
Kondisyon sa Ibabaw: Ang mga proteksiyon na pelikula at wastong paghawak ay nakakatulong na maiwasan ang mga gasgas bago iproseso.
Pagkakakilanlan ng Materyal: Ang pagkumpirma kung ang sheet ay cast o extruded ay tumutulong sa mga operator na pumili ng angkop na mga kondisyon sa pagputol at pagtatapos.
Sample na Pag-apruba: Ang pagsubok sa isang representative sheet bago ang mass production ay nakakatulong na matukoy ang mga posibleng problema sa machining at polishing.
Ang pagpili ng angkop na materyal sa yugto ng pagbili ay maaaring mabawasan ang muling paggawa at mapabuti ang pagkakapare-pareho sa mga natapos na bahagi.
Ang pag-polish ng gilid ay may mahalagang papel sa paggawa ng acrylic. Pinapabuti nito ang hitsura ng mga gupit na gilid, binabawasan ang nakikitang mga marka sa ibabaw, at tumutulong sa paghahanda ng mga bahagi para sa pagpupulong.
Ang tamang paraan ay nakasalalay sa materyal, geometry ng gilid, dami ng produksyon, at kinakailangang tapusin. Ang pag-polish ng brilyante ay angkop para sa maraming tuwid na gilid, maaaring gamitin ang flame polishing sa mga angkop na contour, at ang mechanical buffing ay nag-aalok ng flexibility para sa mga custom na bahagi.
Gayunpaman, ang buli ay hindi dapat ituring bilang isang kapalit para sa wastong pagputol, pamamahala ng stress, o materyal na inspeksyon. Ang isang pare-parehong resulta ay nangangailangan ng pansin sa bawat yugto, mula sa pagpili ng sheet hanggang sa panghuling kontrol sa kalidad.
Para sa mga mamimili at fabricator, simula sa angkop na mga detalye ng acrylic sheet ay ginagawang mas madaling pamahalaan ang buong proseso.
Ang mga gilid ng acrylic ay madalas na mukhang puti dahil ang pagputol ay lumilikha ng mga gasgas, chips, at hindi pantay na mga marka sa ibabaw. Ang mga iregularidad na ito ay nagkakalat ng liwanag, na nagbubunga ng maulap o nagyelo na hitsura. Ang wastong sanding at buli ay maaaring mabawasan ang epekto na ito.
Hindi. Maaaring gamitin ang flame polishing sa mga angkop na materyales sa acrylic, ngunit ang proseso ay nangangailangan ng maingat na pagkontrol sa init. Ang ilang mga sheet ay mas sensitibo sa naisalokal na pag-init at maaaring magkaroon ng deformation o natitirang stress. Palaging kumpirmahin ang pagiging angkop sa pagproseso bago ang produksyon.
Wala sa alinmang paraan ang mas mahusay sa pangkalahatan. Ang brilyante na buli ay karaniwang mas angkop para sa mga tuwid na gilid na nangangailangan ng pare-parehong geometry at kalidad ng ibabaw. Maaaring maging kapaki-pakinabang ang flame polishing para sa mga angkop na curve at hindi regular na profile. Ang pagpili ay depende sa disenyo ng bahagi at mga kinakailangan sa produksyon.
Maaaring alisin ng polishing ang mga maliliit na gasgas at mga depekto sa machining na maaaring kumilos bilang mga punto ng konsentrasyon ng stress. Gayunpaman, hindi ito awtomatikong nagpapanumbalik ng lakas ng materyal o nag-aalis ng panloob na stress. Ang pagganap ng istruktura ay nakasalalay din sa kapal, disenyo, machining, at mga kondisyon ng pagpupulong.
Ang pagkaulap o pagkahumaling pagkatapos ng pagbubuklod ay maaaring sanhi ng natitirang stress sa machining, hindi tugmang mga adhesive, o hindi angkop na mga kondisyon ng pagbubuklod. Suriin ang mga detalye ng materyal, paghahanda sa gilid, at mga kinakailangan sa pagtanggal ng stress bago mag-apply ng solvent na semento.
Oo, ang angkop na extruded acrylic ay maaaring pinakintab ng apoy, ngunit ang proseso ay nangangailangan ng maingat na kontrol. Ang sobrang init ay maaaring lumambot sa gilid, masira ang mga sulok, o mapataas ang panganib ng mga depektong nauugnay sa stress.
Gumamit ng malinis na kasangkapan, angkop na mga abrasive, at mga compound ng buli na dinisenyo para sa acrylic. Panatilihing suportado nang maayos ang workpiece at iwasan ang labis na presyon. Protektahan ang mga pangunahing ibabaw ng sheet habang hinahawakan at alisin ang nalalabi ng buli gamit ang isang panlinis na ligtas sa acrylic.
Kumpirmahin ang uri ng materyal, kapal, sukat, kondisyon ng ibabaw, at nilalayon na paraan ng pagtatapos. Kung ang proyekto ay nangangailangan ng isang mataas na makintab na transparent na gilid, humiling ng mga sample at subukan ang iminungkahing paraan ng pagproseso bago mag-order nang maramihan.
Sa Likebond, gumagawa at nagbibigay kami ng mga acrylic sheet, acrylic na salamin, at pampalamuti na materyales sa advertising para sa iba't ibang komersyal na aplikasyon.
Gumagamit ang aming mga pasilidad sa produksyon ng automated manufacturing at processing equipment. Sinusuportahan din namin ang konsultasyon ng materyal, sampling, custom na kulay, at pagputol ng CNC ayon sa mga kinakailangan ng proyekto.
Kapag pumipili ng mga acrylic sheet para sa precision fabrication, inirerekumenda namin na kumpirmahin ang uri ng materyal, kapal, sukat, at nilalayon na paraan ng pagproseso bago magsimula ang produksyon.
Makipag-ugnayan sa aming koponan sa iyong mga guhit o materyal na kinakailangan upang talakayin ang isang angkop na solusyon sa acrylic sheet.


